Systemy klasy MES
Systemy MPS i CMMS korzystają ze wspólnych danych. Planowanie zleceń, harmonogram, telemetria maszyn, OEE i utrzymanie ruchu działają w jednym środowisku.
System klasy MES — wszystkie moduły w jednym rozwiązaniu
Planowanie zleceń
rejestr zleceń i ich statusy · operacje · wersja BOM zapisana przy zwolnieniu zlecenia
Harmonogram
planowanie na wykresie Gantta · scenariusze · wykrywanie konfliktów · obciążenie maszyn
Import zleceń
import z ERP i plików · weryfikacja danych · mapowanie pól · możliwość cofnięcia sesji importu
Maszyny i telemetria
lista maszyn · dane z Nexen · bieżące stany, przestoje i awarie
Pulpit OEE
dostępność · wydajność · jakość
Utrzymanie ruchu (CMMS)
obsługa utrzymania ruchu · zlecenia serwisowe · harmonogramy przeglądów
Dane podstawowe
produkty · BOM · marszruty · zasoby i słowniki
Analityka i raporty
realizacja planu · terminowość dostaw (OTD) · wąskie gardła · eksport danych i pulpity analityczne
Autorskie rozwiązanie Fabrity, dostępne na licencji i konfigurowalne: korzystasz z gotowego systemu, który w ciągu kilku tygodni dopasowujemy do procesów Twojego zakładu.
Od danych podstawowych do OEE — jak działa Nexen MPS
Dobry harmonogram produkcji wymaga pięciu współpracujących ze sobą elementów. Poniżej pokazujemy, jak wyglądają one w działającym systemie Nexen MPS.
Krok 1 · Dane podstawowe
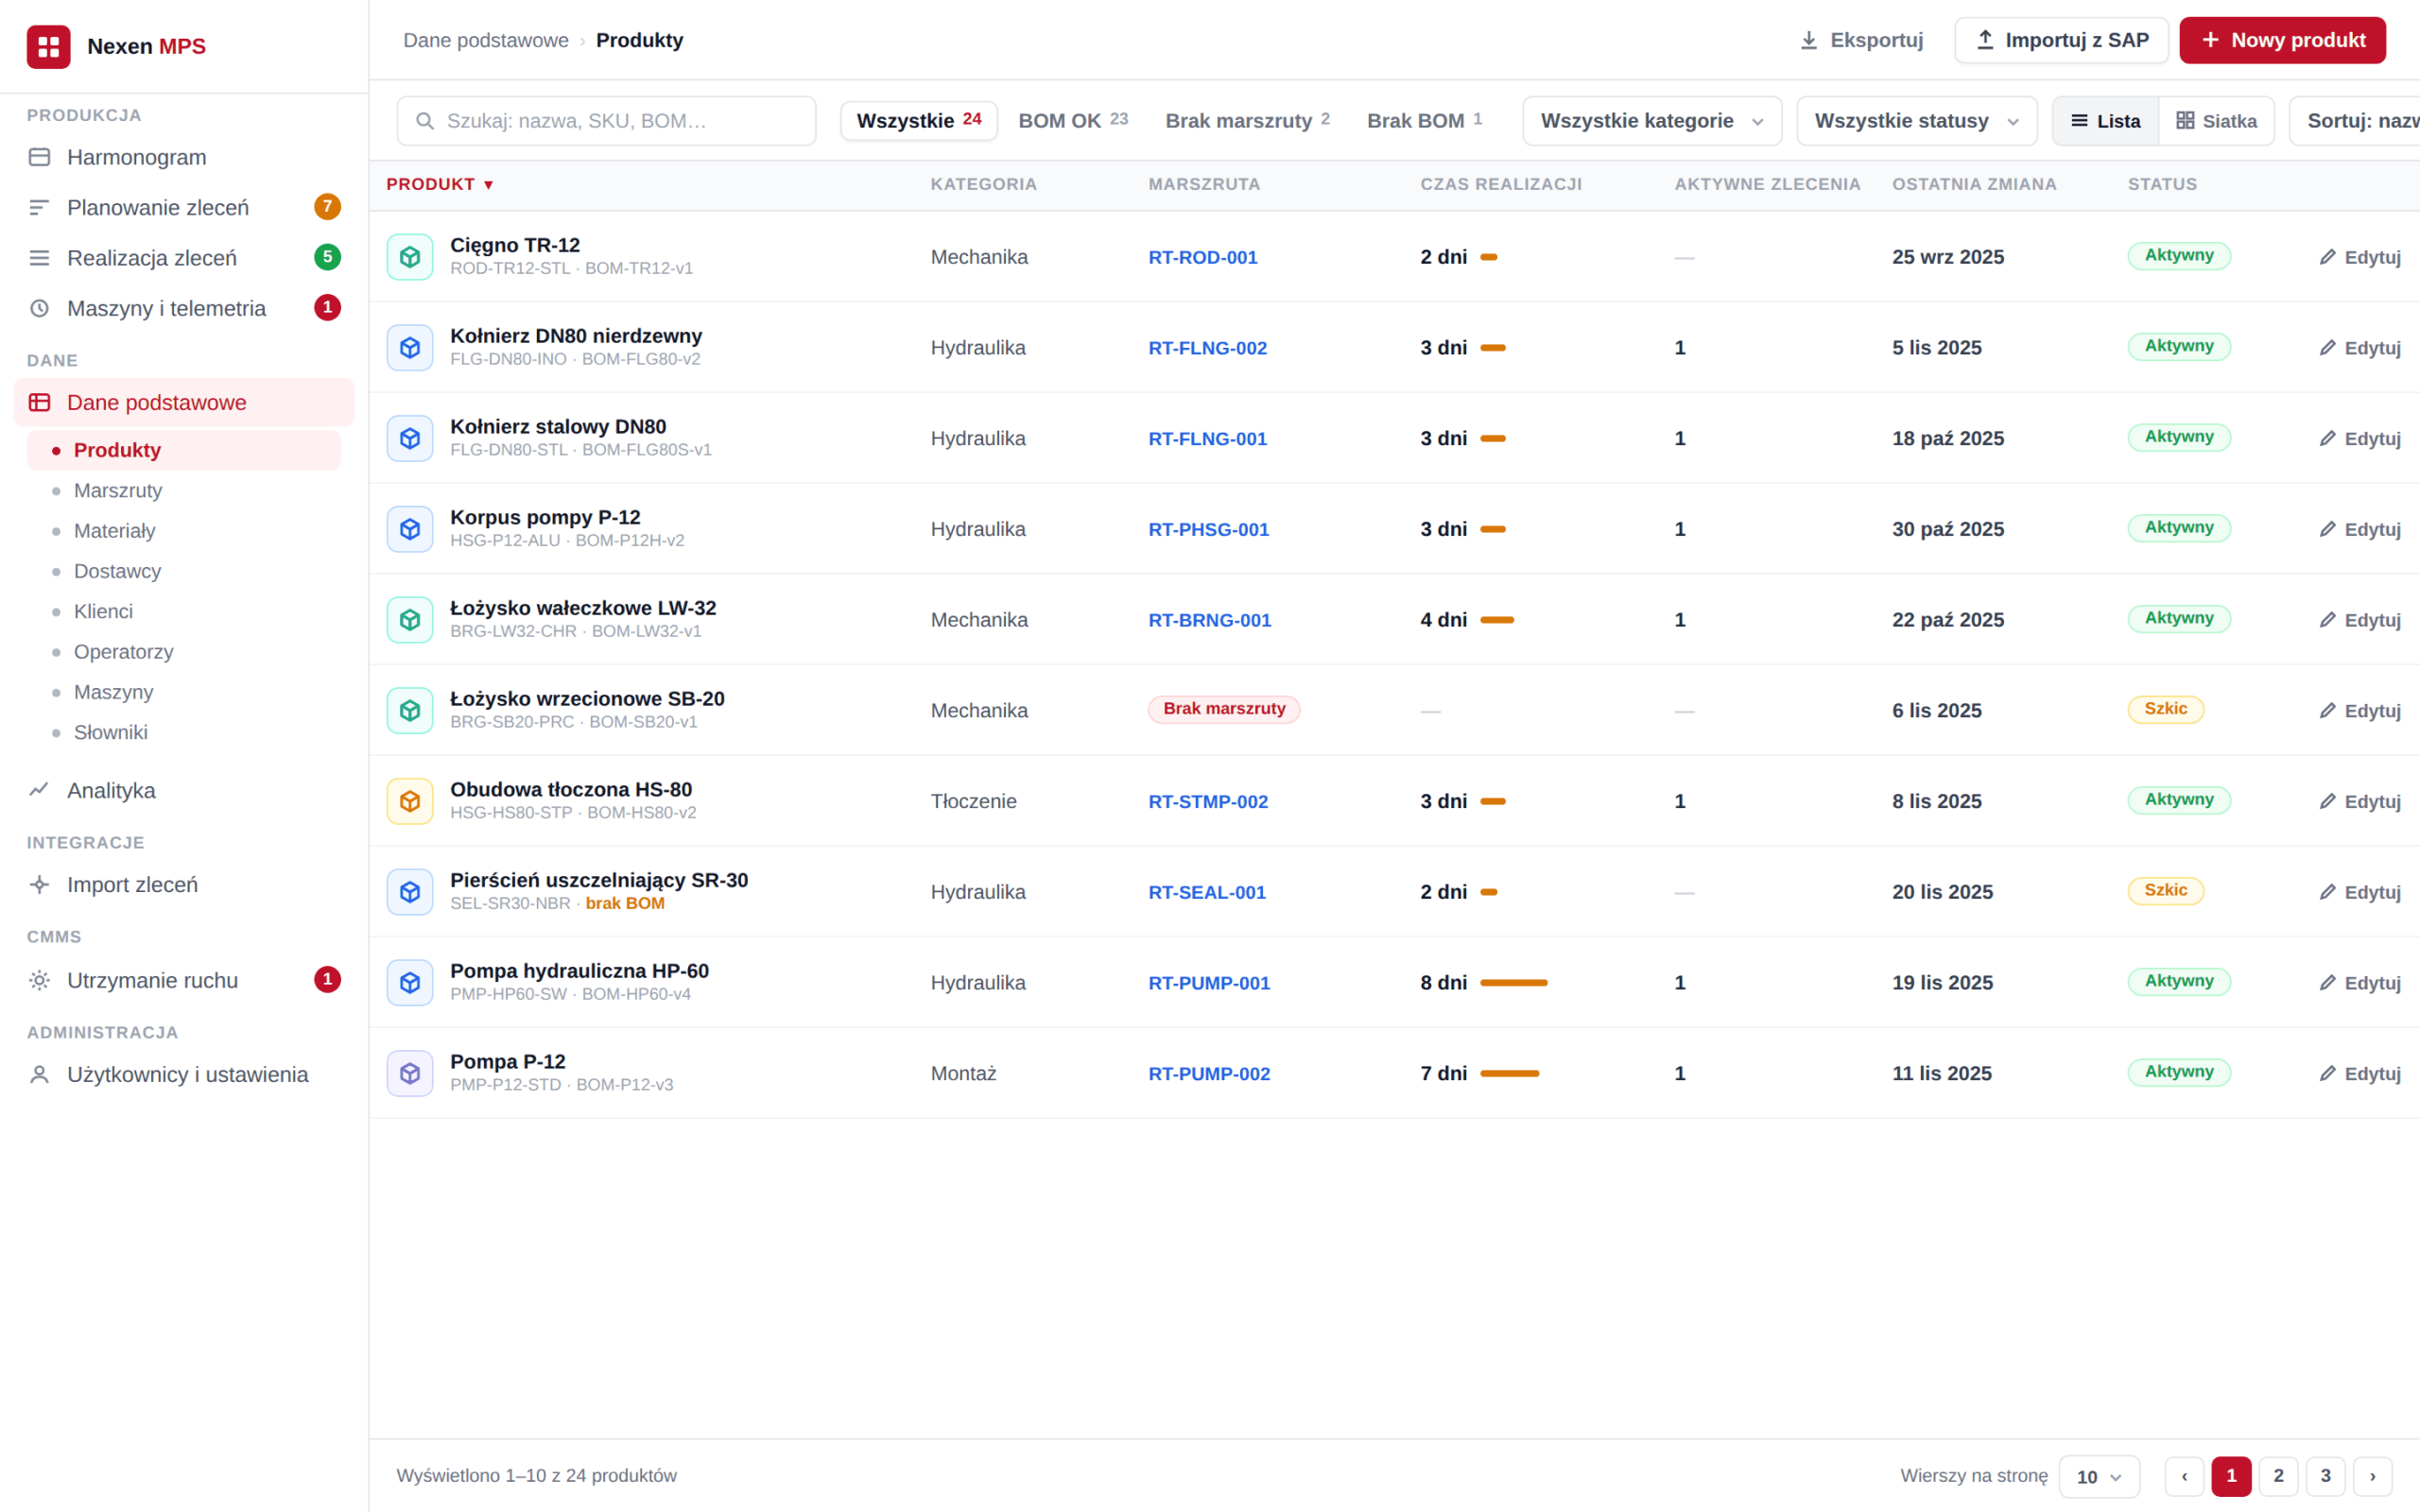
Produkty, BOM i marszruty w jednym miejscu
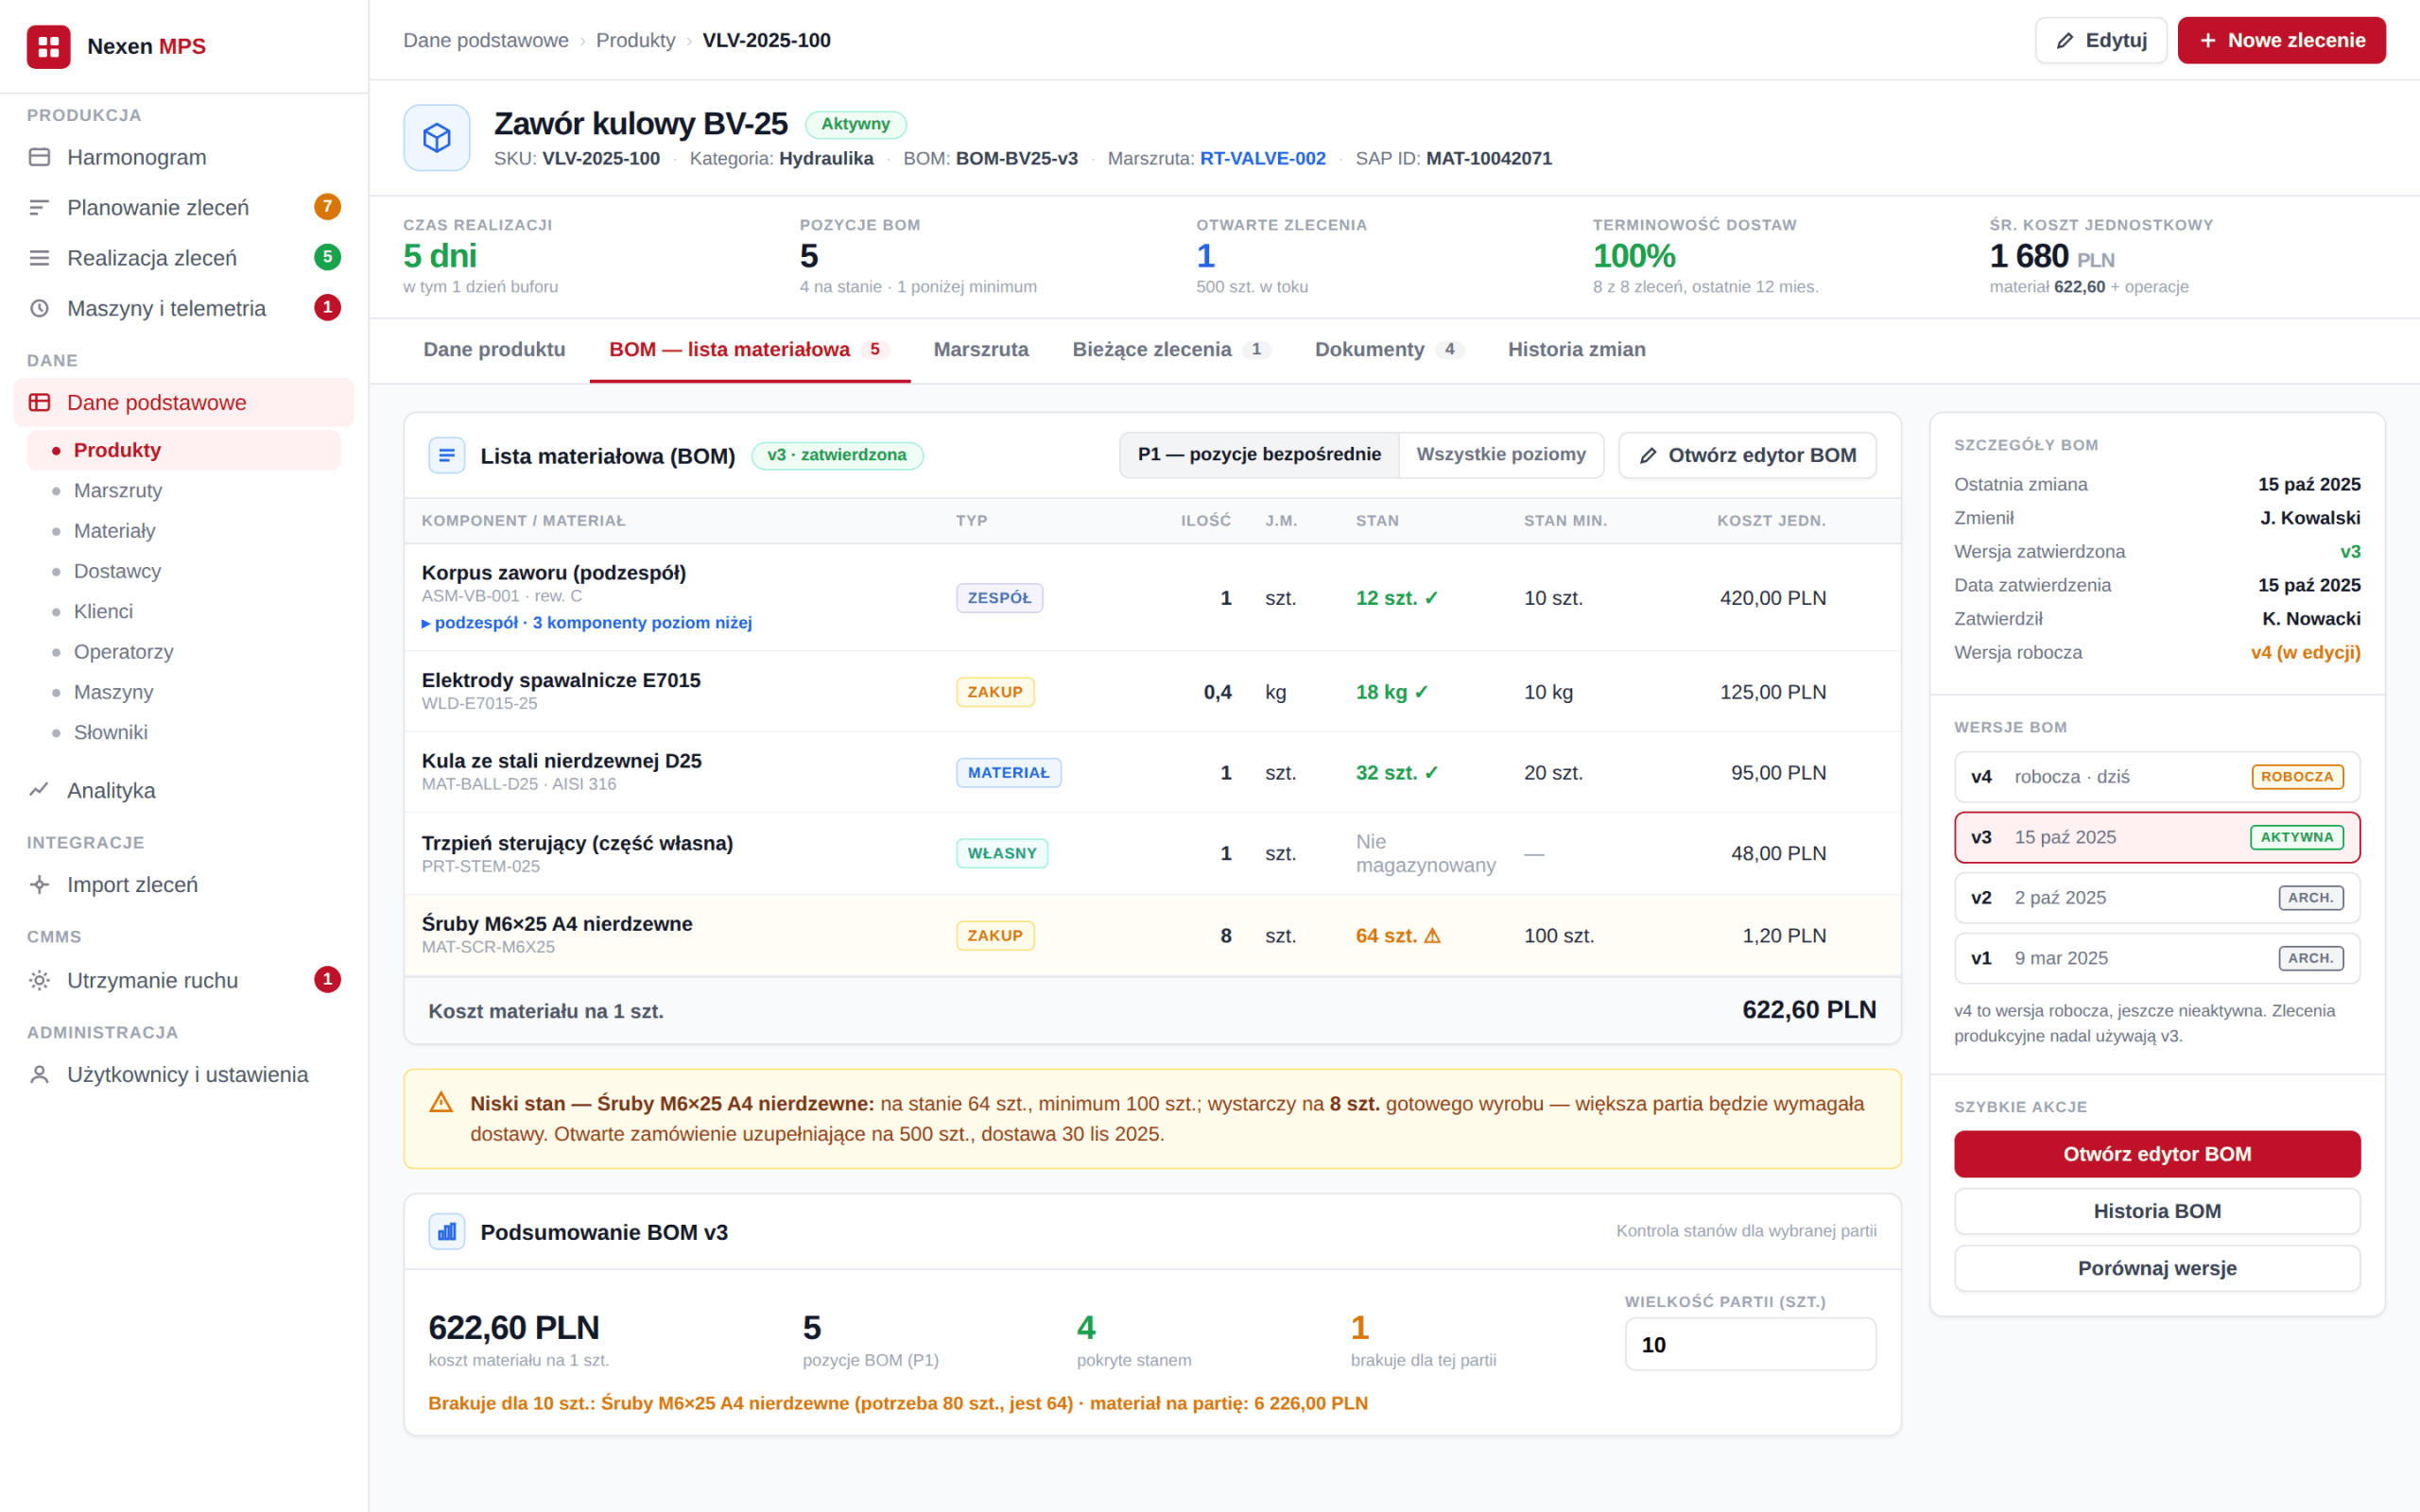
- Wielopoziomowe struktury BOM z wersjonowaniem i zatwierdzaniem
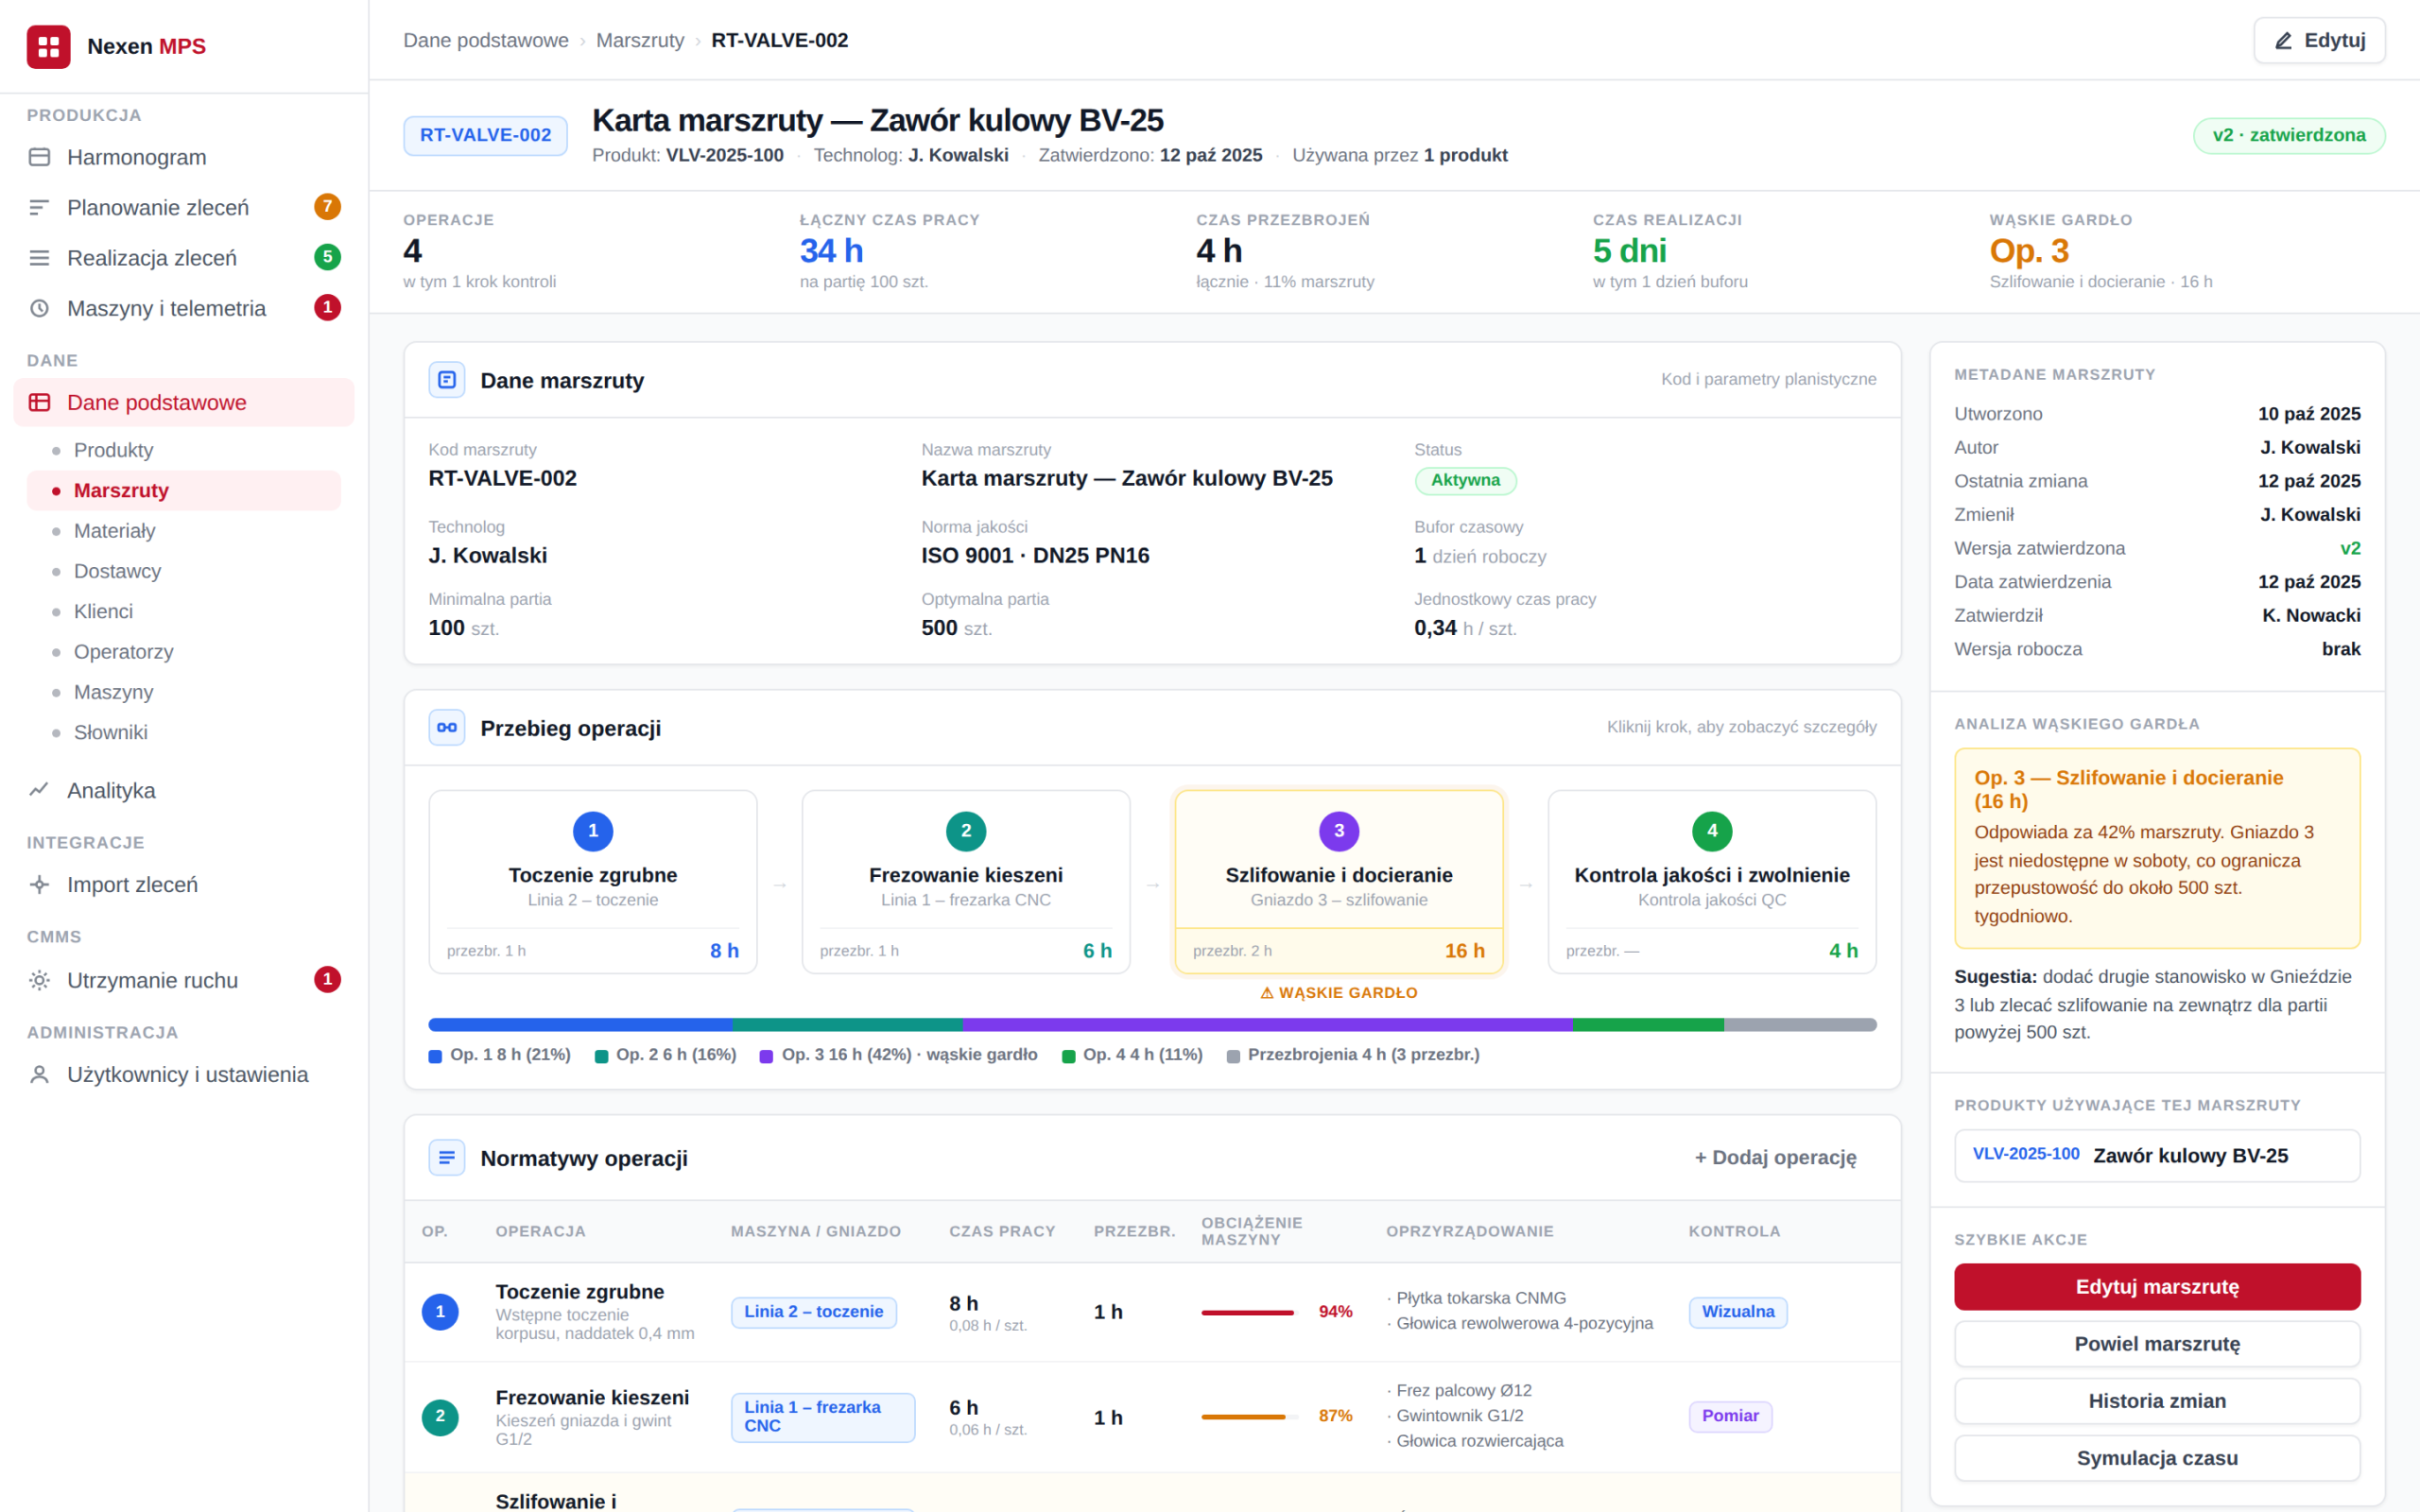
- Marszruty z normatywami operacji, oprzyrządowaniem i wymaganiami kontroli jakości
- Planowanie korzysta z zatwierdzonej wersji, podczas gdy technolodzy mogą przygotowywać kolejną
- Oznaczanie brakujących danych przed zwolnieniem zlecenia
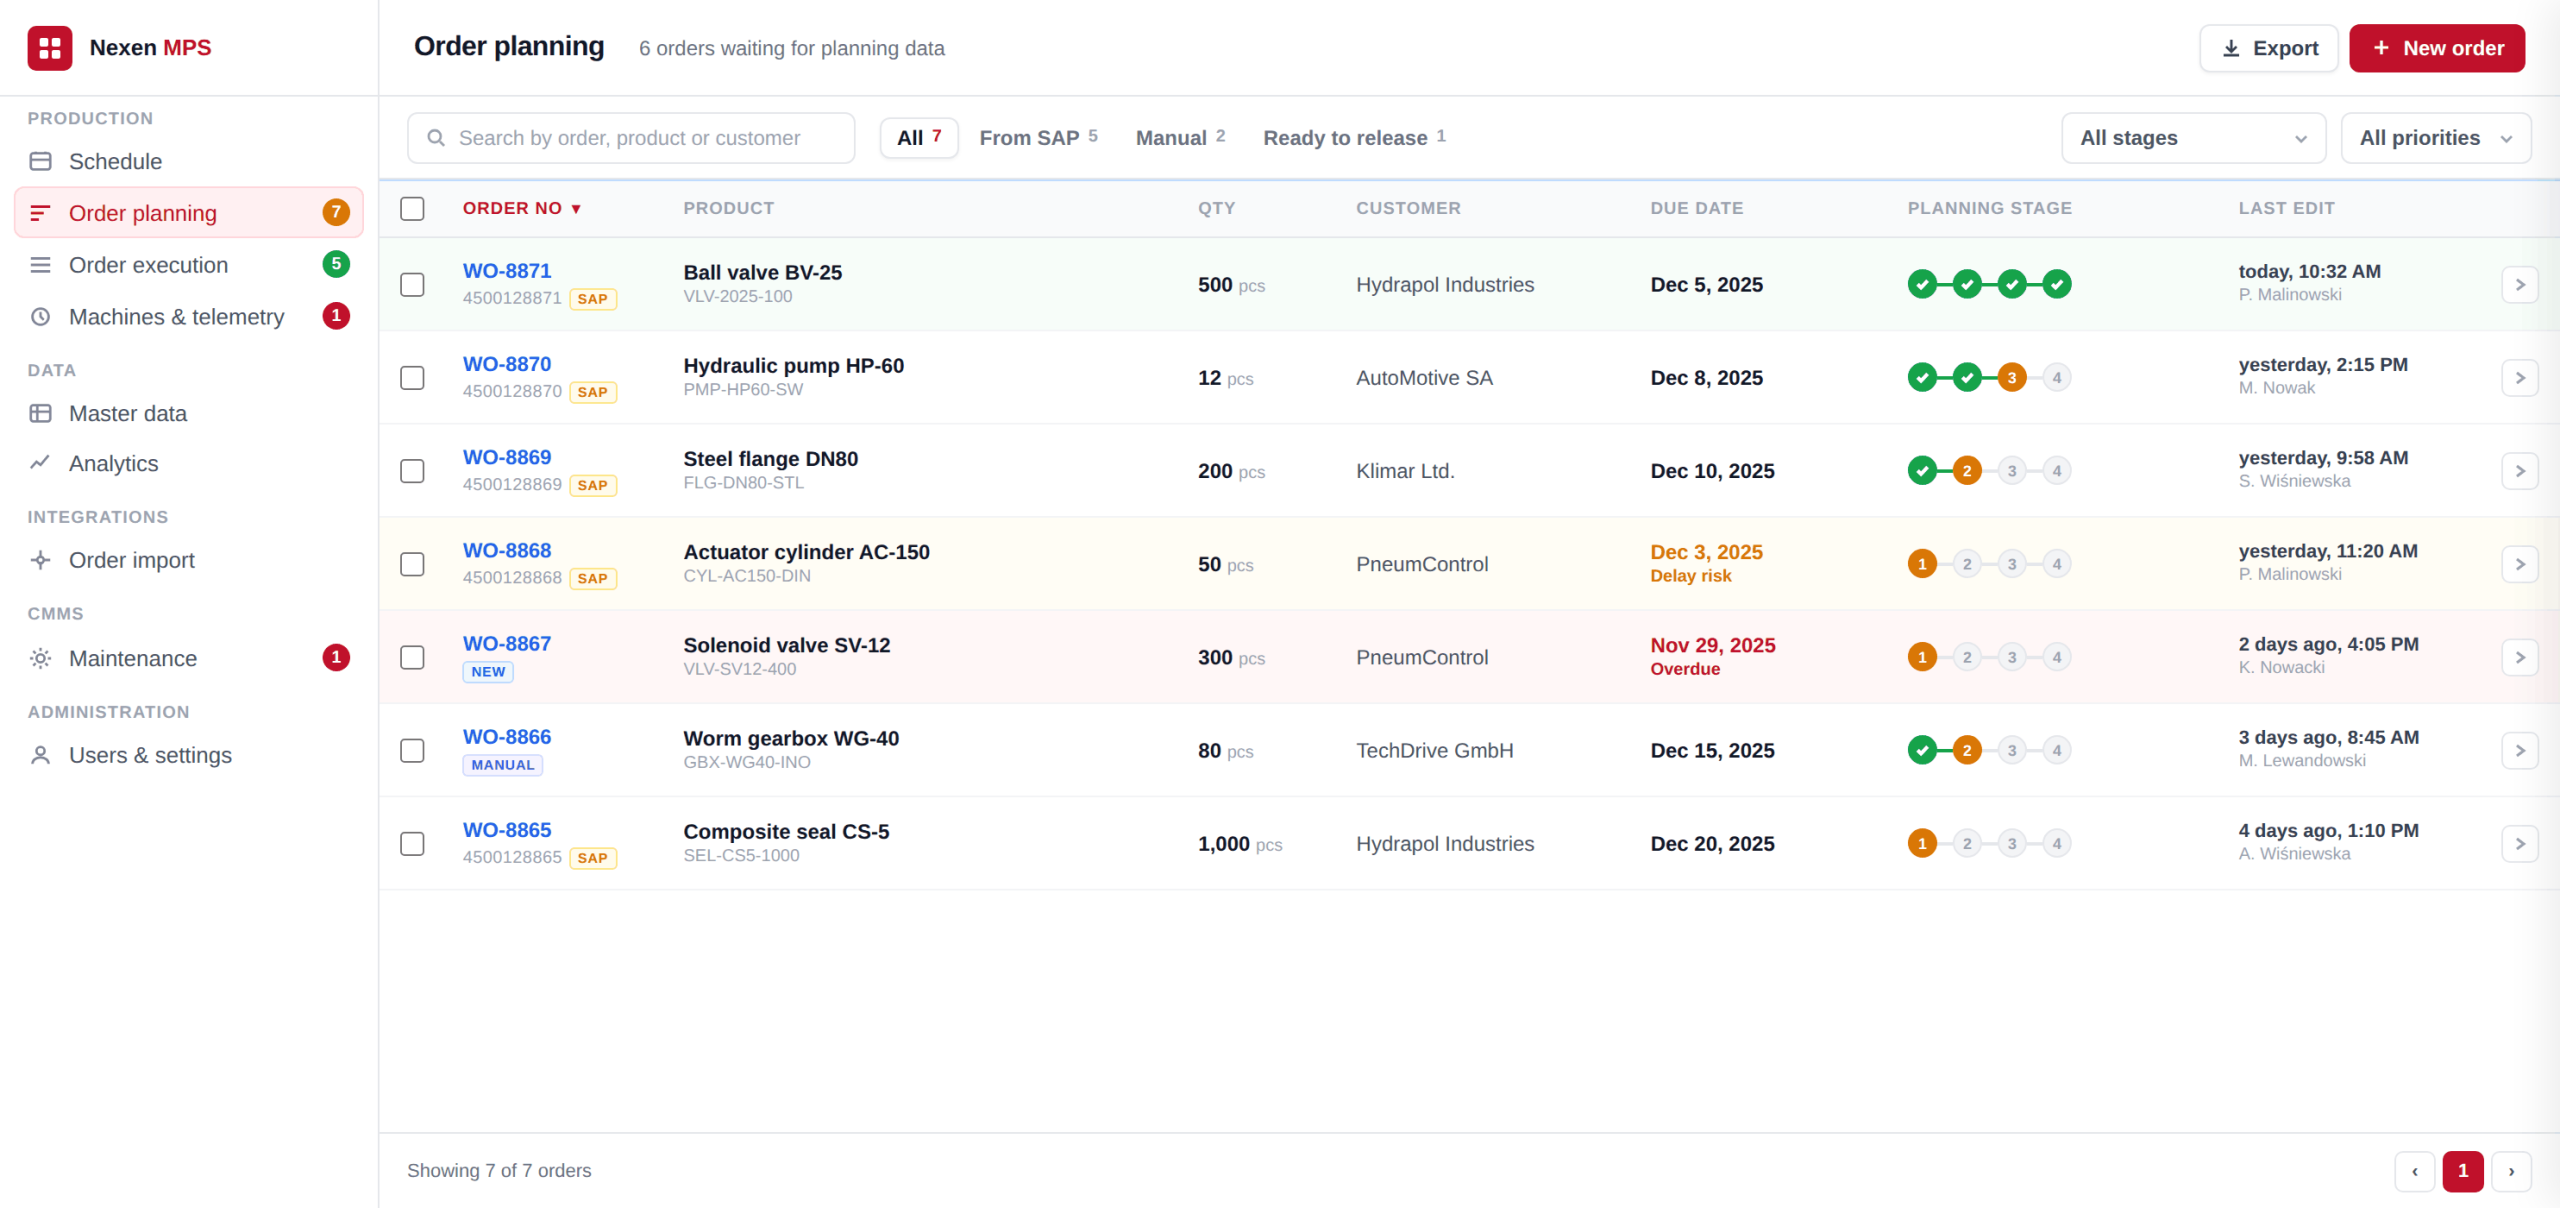
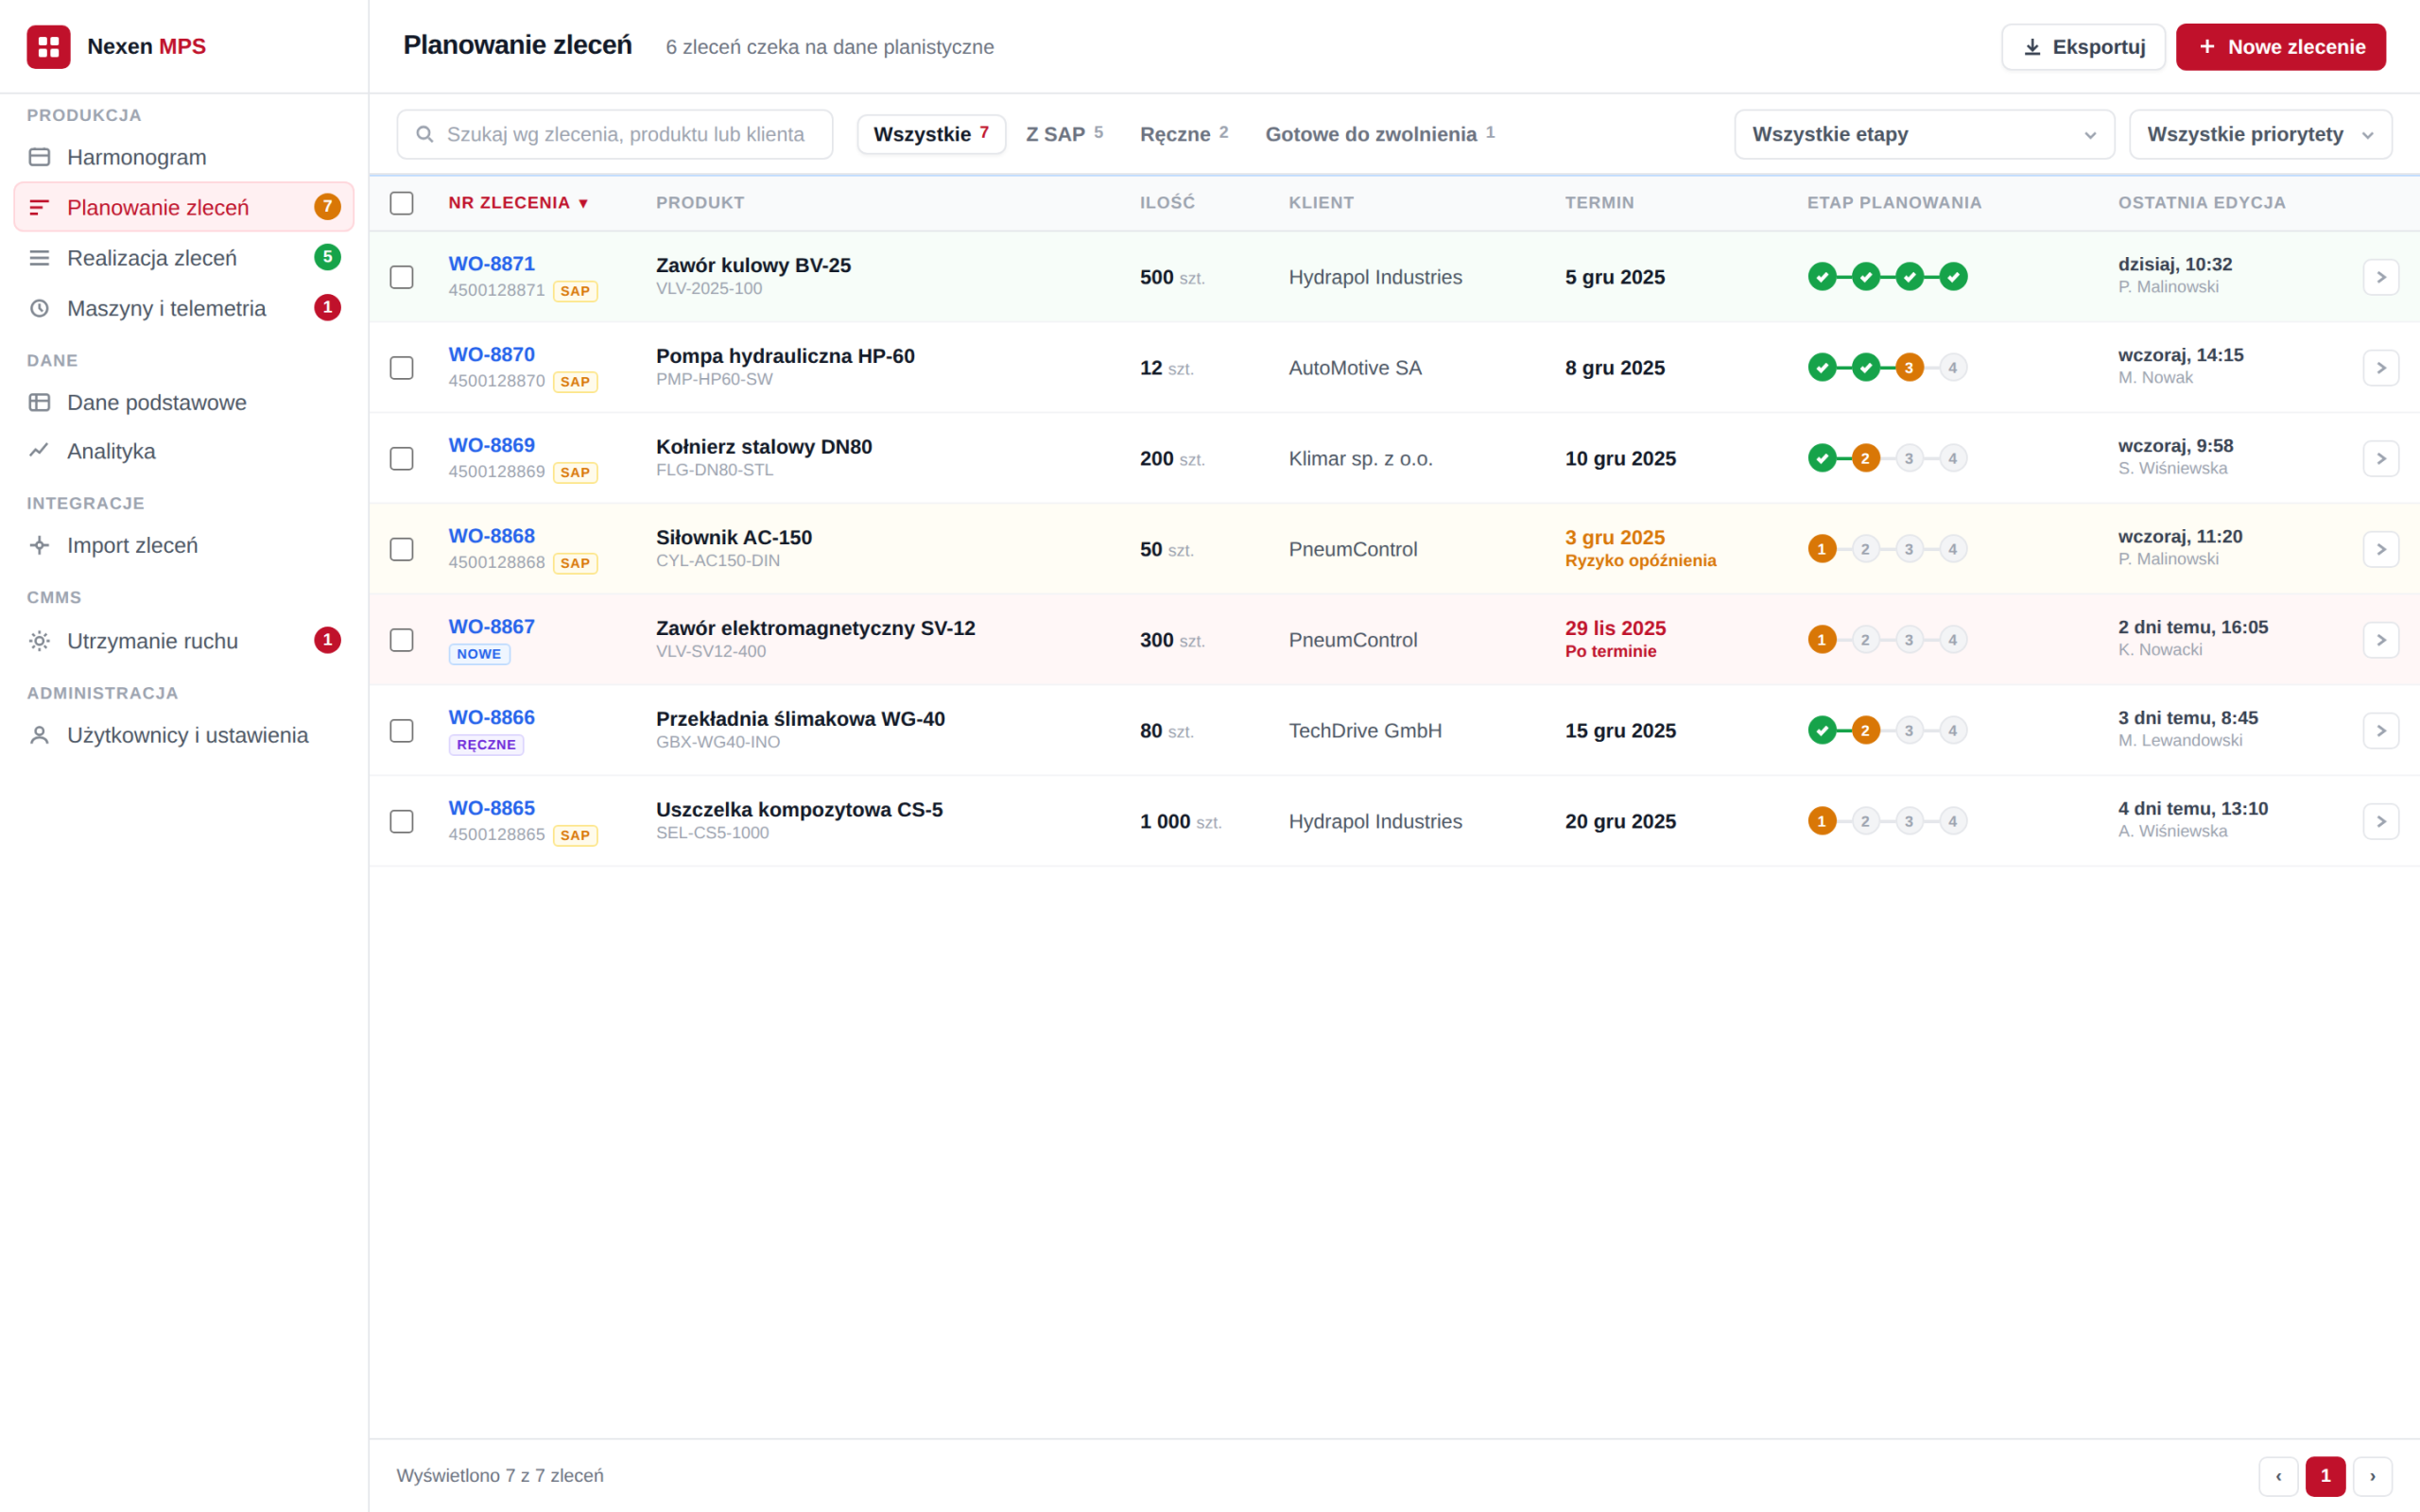
Krok 2 · Planowanie zleceń
Zlecenia z SAP są weryfikowane, zanim trafią na produkcję
- Import z SAP z zachowaniem dokumentu źródłowego przy zleceniu
- Cztery etapy weryfikacji: marszruta, materiały, dostępne moce produkcyjne i zwolnienie zlecenia
- Niekompletne zlecenia pozostają widoczne, ale są zablokowane
- Ręczne dodawanie zleceń jednostkowych i serwisowych
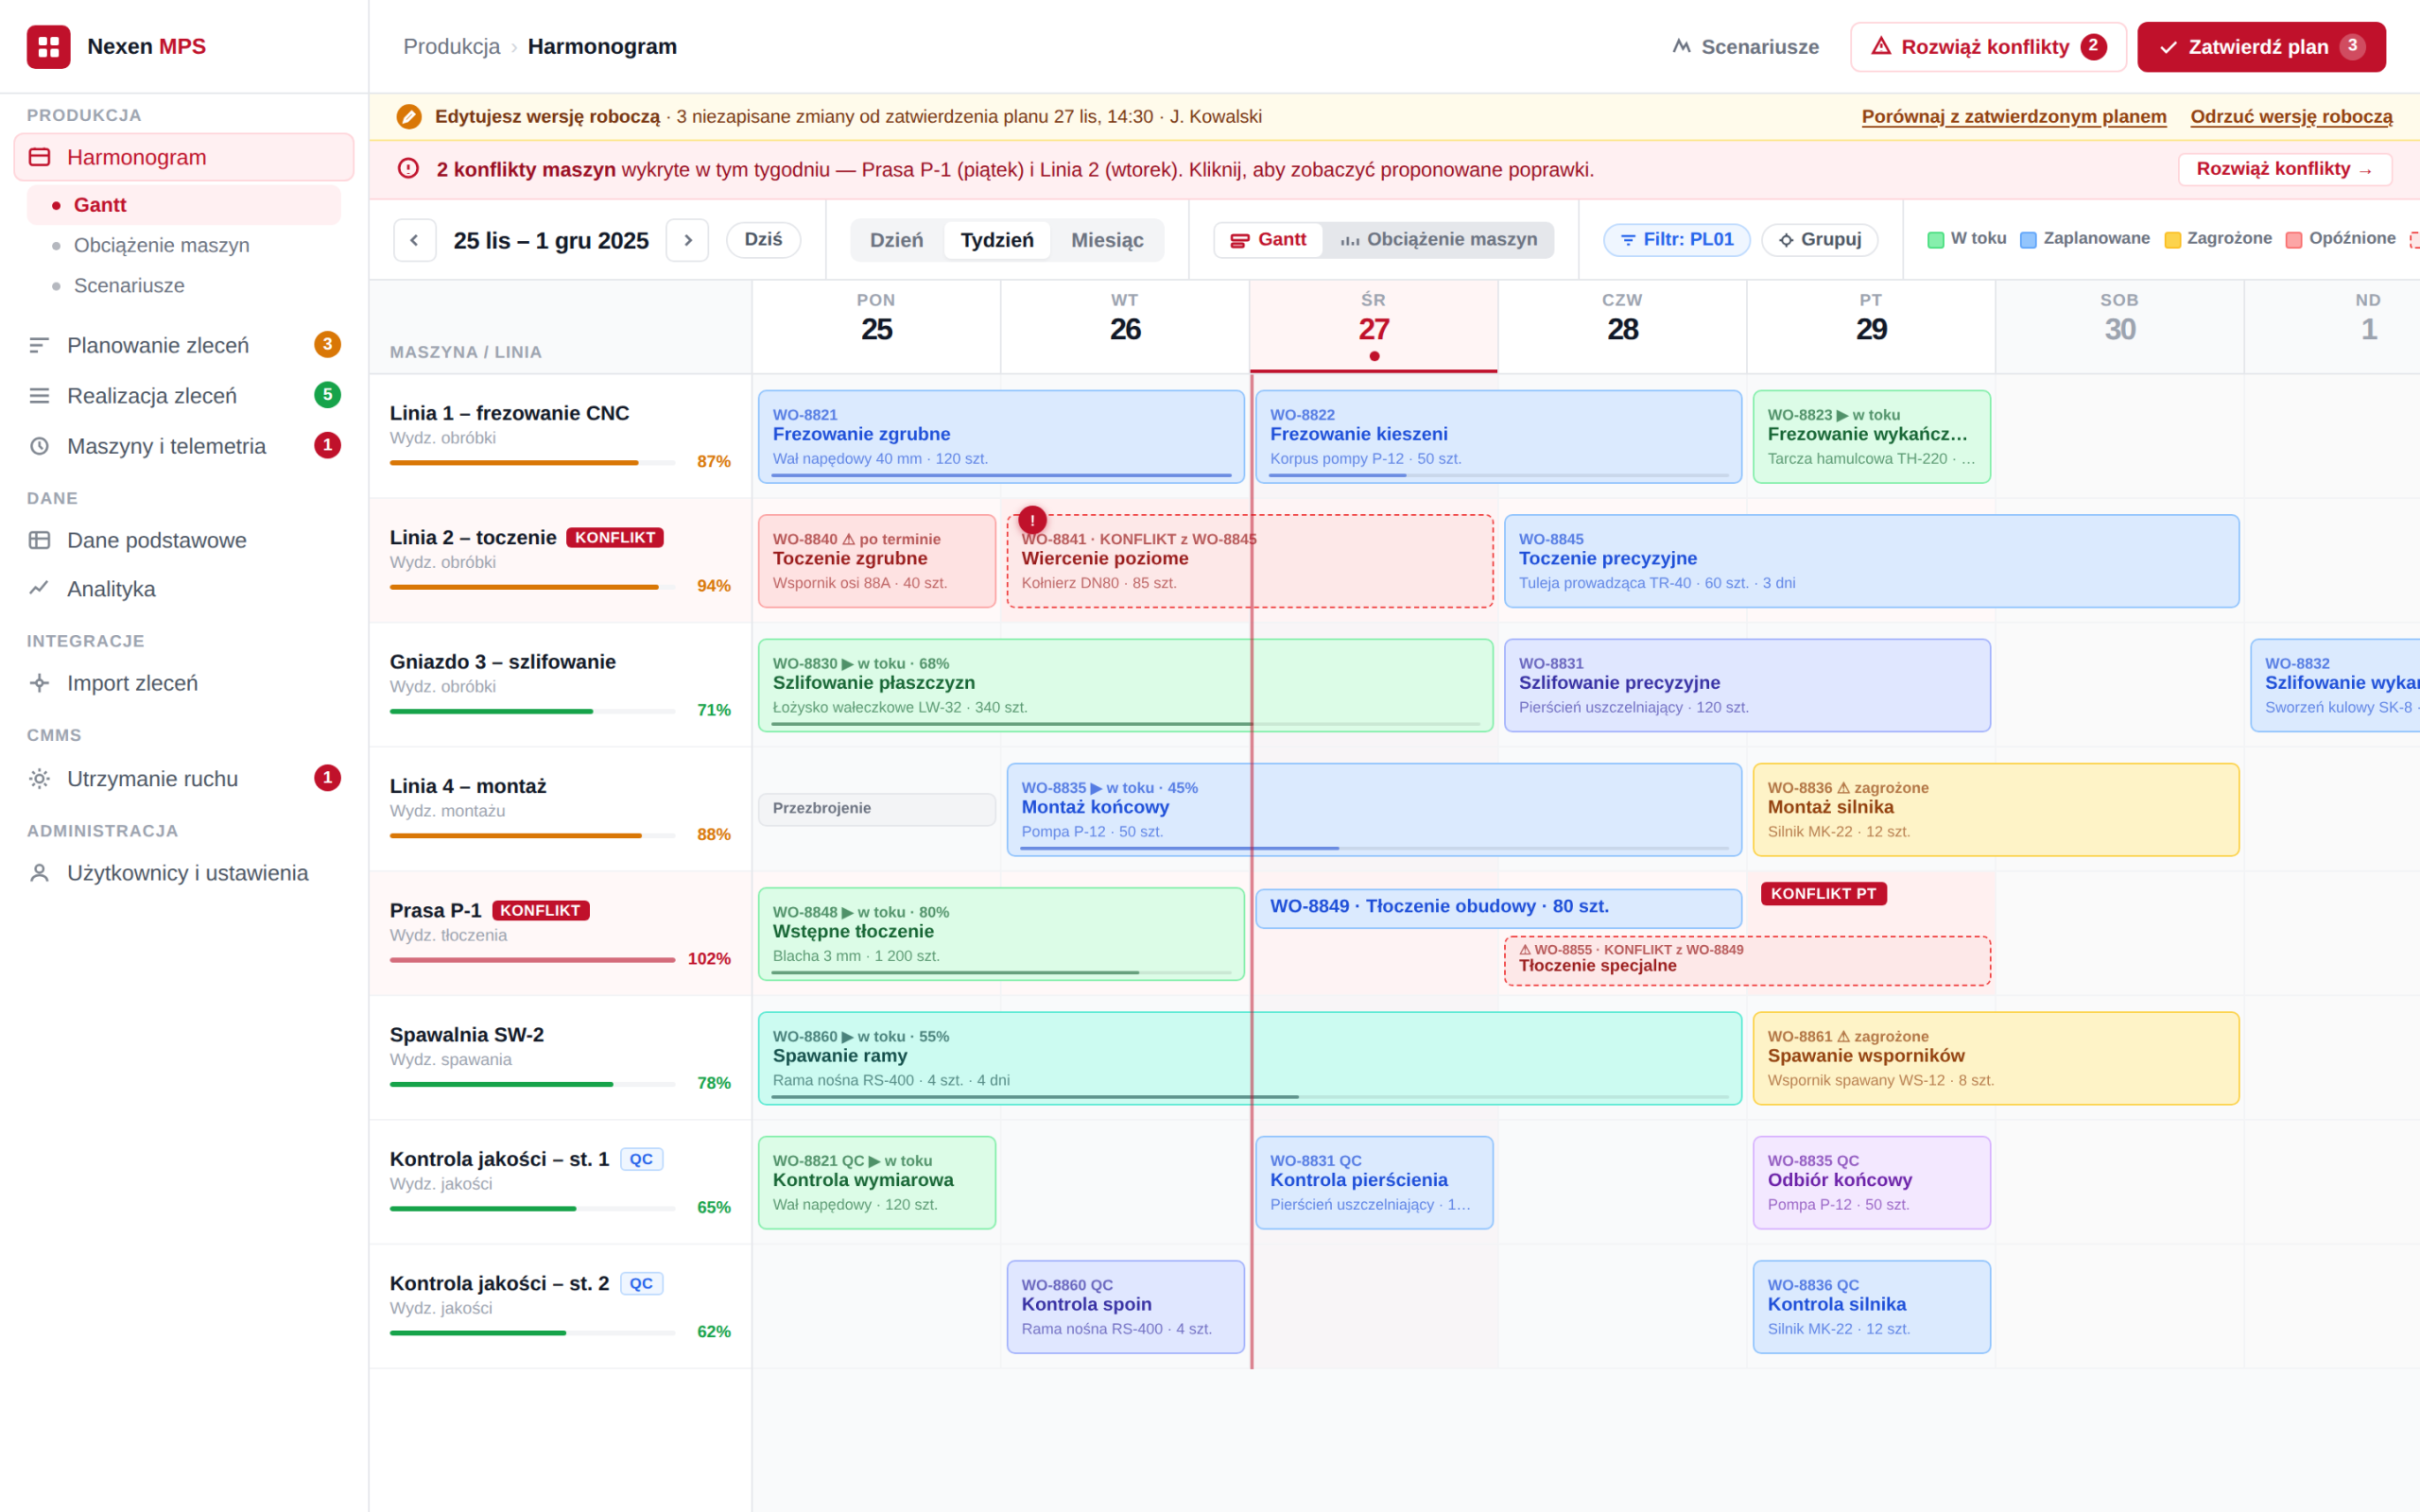
Krok 3 · Harmonogram
Harmonogram uwzględniający obciążenie maszyn i konflikty
- Harmonogram Gantta z obciążeniem poszczególnych maszyn i stanowisk
- Wykrywanie konfliktów i propozycje zmian harmonogramu
- Zatwierdzanie wersji roboczej planu przed udostępnieniem go na produkcji
- Widok dzienny, tygodniowy i miesięczny tego samego harmonogramu
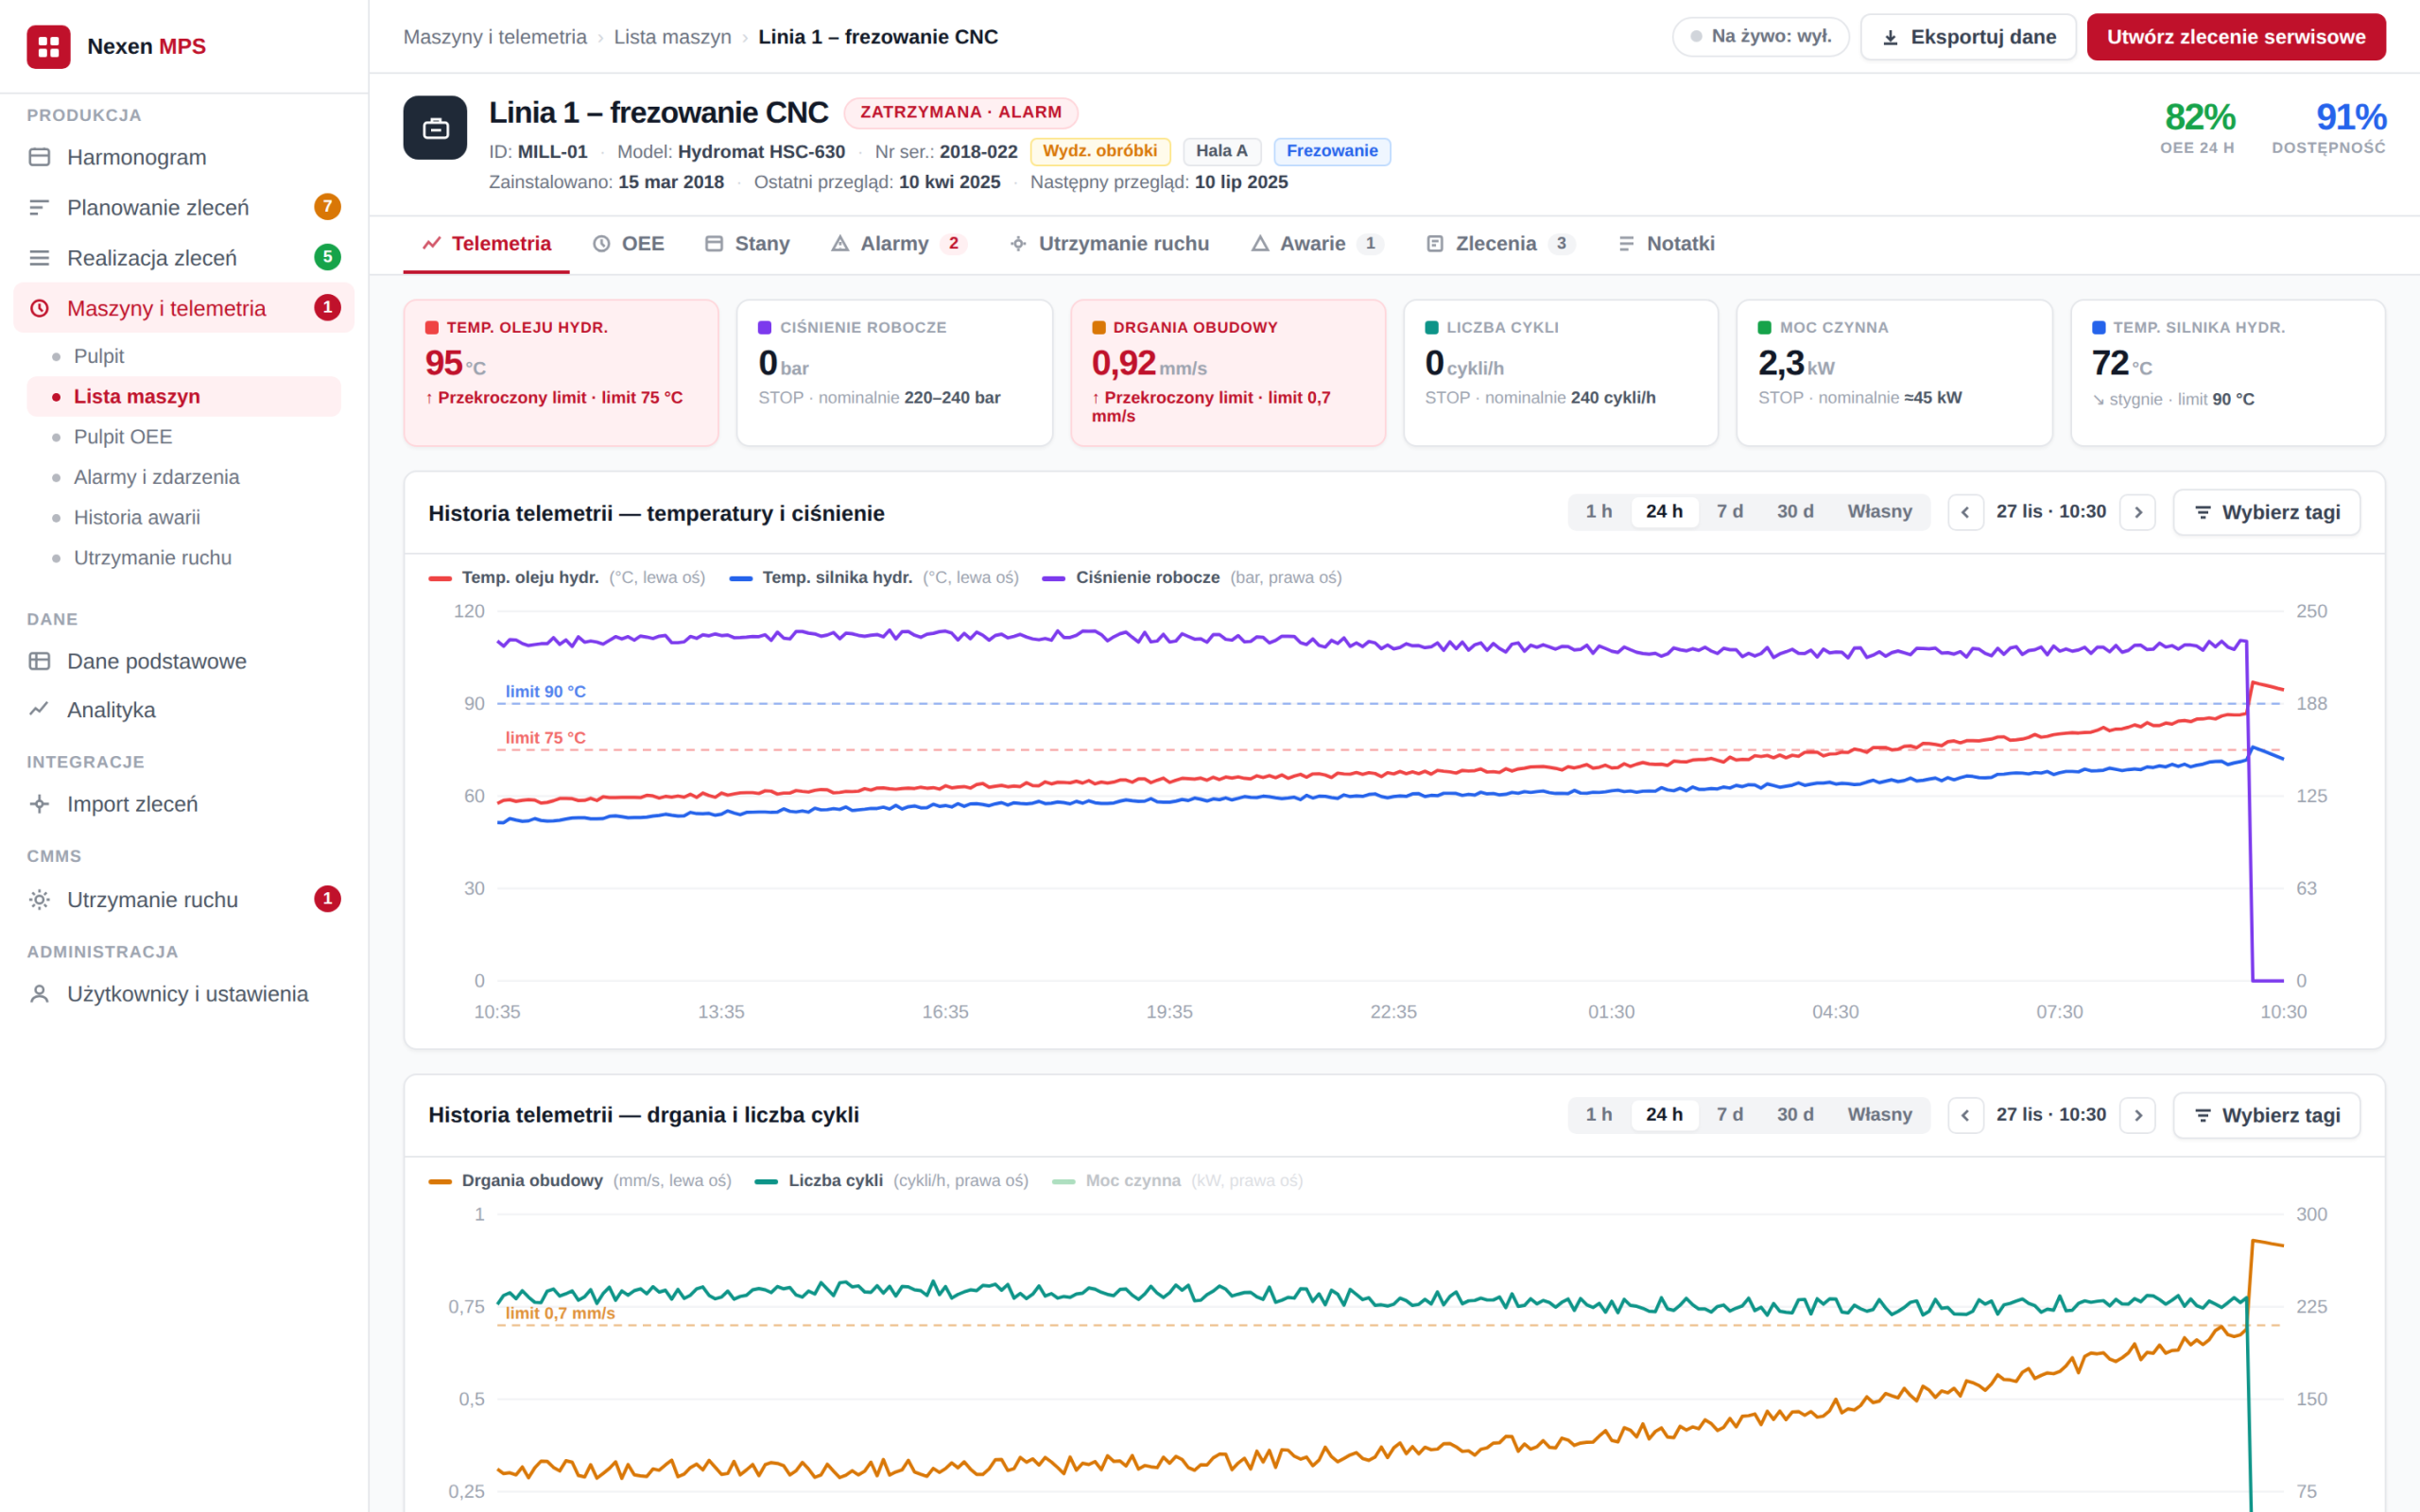
Krok 4 · Maszyny i telemetria
Dane bezpośrednio z maszyn, nie z raportów zmianowych
- Bezpośredni odczyt sygnałów ze sterowników PLC i czujników, z limitami dla każdego parametru
- Alarmy powiązane ze stanem maszyny i przyczynami przestojów
- Temperatura, ciśnienie, drgania, liczba cykli i moc na wspólnej osi czasu
- Historia każdego parametru w przedziałach od godziny do 30 dni
Krok 5 · Pulpit OEE
OEE dla całego zakładu, wydziałów i poszczególnych maszyn
- Osobne monitorowanie dostępności (A), wydajności (P) i jakości (Q) na każdym poziomie
- Przechodzenie od danych całego zakładu przez wydziały aż do poszczególnych maszyn
- Analiza strat w minutach, a nie tylko w procentach
- Porównanie trendu OEE z wyznaczonym celem w okresach od 24 godzin do 90 dni
INTEGRACJA Z ERP
SAP i inne systemy ERP
Dwukierunkowa wymiana zleceń i potwierdzeń z zachowaniem dokumentu źródłowego.
DANE Z PRODUKCJI
PLC, OPC UA i czujniki
Bezpośredni odczyt sygnałów lub montaż dodatkowych czujników, gdy sterownik nie udostępnia danych.
WDROŻENIE
W chmurze lub lokalnie (on-premises)
Możliwość pracy bez dostępu do internetu, jeśli wymaga tego zakład.
ZAKRES
Modułowe wdrożenie
Możesz zacząć od telemetrii i OEE, a planowanie zleceń wdrożyć później.
Jak rozpocząć współpracę
1. Warsztat i audyt
- Zakres: Ocena aktualnych danych podstawowych, wymiany danych z ERP oraz możliwości odczytu informacji ze sterowników.
- Efekt: Lista braków, docelowa architektura, zakres pilotażu z kryteriami sukcesu oraz plan wdrożenia z kosztorysem.
2. Pilotaż na wybranej linii
- Zakres: Jedna linia produkcyjna: uporządkowane marszruty i struktury BOM, zlecenia z ERP oraz podłączone dane z maszyn.
- Efekt: Działający harmonogram, OEE wyliczane z danych Twoich maszyn oraz uzasadnienie biznesowe dalszego wdrożenia.
3. Decyzja na podstawie danych
- Zakres: Ocena wyników pilotażu według kryteriów uzgodnionych podczas audytu.
- Efekt: Decyzja o kontynuowaniu lub zakończeniu projektu wraz z ustalonym zakresem, budżetem i harmonogramem.
4. Wdrożenie
- Zakres: Etapowe uruchamianie systemu bez zatrzymywania produkcji.
- Efekt: System gotowy do pracy w zakładzie, integracja z ERP oraz przeszkoleni planiści i operatorzy.
5. Skalowanie
- Zakres: Rozszerzenie systemu na kolejne linie i zakłady z wykorzystaniem istniejącej architektury.
- Efekt: Spójne planowanie produkcji i jednolity sposób obliczania OEE we wszystkich zakładach.
Zacznij od audytu lub pilotażu
Warsztat i audyt
Sprawdź, co możesz zyskać dzięki swoim danym, zanim zainwestujesz w ich zbieranie.
Pilotaż lub PoC
Jedna linia, Twoje maszyny i rzeczywiste dane. Jeśli wyniki nie potwierdzą założeń, możesz zakończyć projekt na tym etapie.
Blog

LoRaWAN security in production facilities: Secure by design, safe by segmentation
LoRaWAN security explained: discover how encryption, key management, and network segmentation help protect industrial IoT and OT environments.
Industrial telemetry: from data to decision
Industrial telemetry with Nexen Suite turns data into insights for production planning, energy management, and predictive maintenance.
OEE: A basic KPI for optimizing manufacturing processes
OEE (overall equipment effectiveness) is a key KPI for optimizing manufacturing, reducing downtime, improving quality, and boosting production efficiency.


